Carbide Burr Shapes: The 13 Standard Profiles and What Each Is For
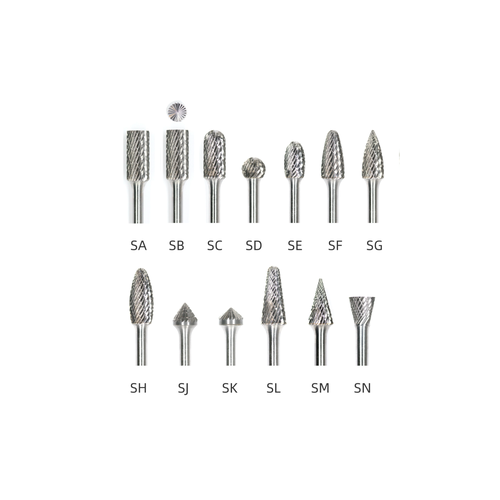
There are 13 standard carbide burr shapes, coded SA through SN. The letter is the shape; Most buyers who order the wrong burr have the material and the cut figured out. The problem is reach: they pick a profile that can't physically get at the surface. An SA where the job needs an end cut, a ball where a fillet was needed, a flame where the corner has to be square.
This chart covers all 13 profiles: what each one reaches and where each one fails. If you already know your shape code and just need speed data, head to the carbide burr RPM chart instead.
How Burr Shapes Are Coded
The 13-shape system is set out in ISO 7755 (hardmetal burrs), and the same SA–SN letters turn up in North American and European catalogues alike. Every burr we supply follows this coding, so a shape code on your purchase order will match what arrives.
Two things about the code trip up first-time buyers.
First, the letter is the shape, the number is the size. SA-1 through SA-9 are nine sizes of one shape. A catalogue listing "SA-1, SA-2, SA-3…" isn't offering nine shapes, just nine diameters and lengths of the same cylinder. And the number doesn't run on a universal scale. SA-5 and SD-5 are both "size 5" within their own families, but the two heads aren't the same dimension.
Second, similar-looking codes are genuinely different tools. SA, SB and SC are all cylinders. In use they behave nothing alike. The difference is entirely at the end of the head.
We can cross-reference DIN to ANSI on request. Send the drawing and we'll confirm the equivalent before you order.
The 13 Shapes at a Glance
Code
Shape
What the end looks like
Best used for
Where it fails
SA
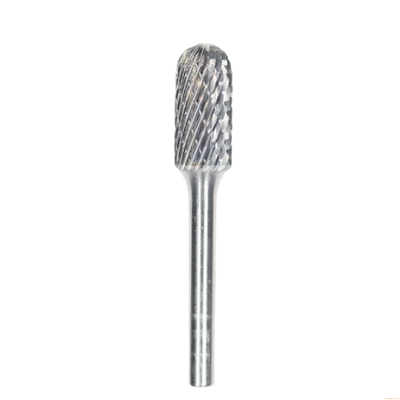
Cylindrical, no end cut
Flat top, no teeth on the top
Straight edges, weld dressing on plate, finishing slot walls
Cannot plunge — the flat face rubs and burnishes instead of cutting
SB
Cylindrical, with end cut
Flat top with cutting teeth
Plunge cutting, squaring a corner, opening and enlarging holes, spot facing
Plunge cutting, squaring a corner, opening and enlarging holes, spot facing
SC
Cylindrical, radius end
Rounded corner on a cylindrical body
Rounded corner on a cylindrical body
Tilting the tool leaves a visible step at the radius
SD
Ball
Full sphere
Contoured surfaces, radii, hollowing, deburring inside curves
Small contact patch — wears fast if you lean on it
SE
Oval (egg)
Elliptical
Soft contours, blending on curved castings, aluminium and brass
Will not sit flat; poor choice for flat-bottom work
SF
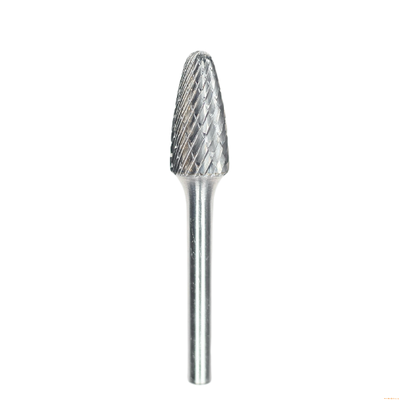
Tree, radius end
Tapered body, rounded top
Bottom of deep pockets, internal fillets, cavity work
Long reach invites chatter — keep overhang short
SG
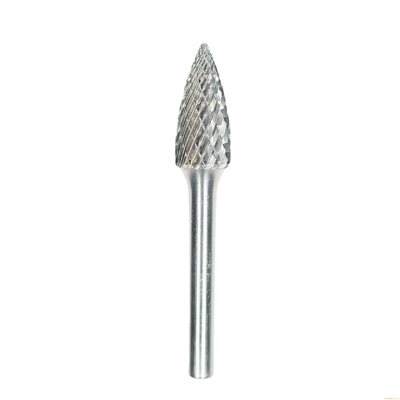
Tree, point end
Tapered body, pointed top
Starting a hole, chamfering, tight internal corners, opening narrow slots
The point is the weakest section; avoid side loading
SH
Flame
Flame profile
General deburring, weld seams, mixed contours — the best single-burr compromise
Good at many jobs, best at none
SJ
Cone, 60°, radius
60° included angle
Chamfering, deburring hole edges, 60° seat preparation
Angle must match the print or the seat will not seal
SK
Cone, 90°, radius
90° included angle
Chamfering, countersink preparation, edge breaking
Same — verify the angle before ordering
SL
Taper, radius end
Long taper with rounded tip
Tapered slots, dovetail forms, narrow angled recesses
A slightly bent shank makes a taper run out immediately
SM
Cone, point end
Sharp-pointed cone
Deburring small holes, fine detail, scribing
Tip is very fragile; unsuitable for heavy stock removal
SN
Inverted cone
Cone with the tip inverted
Back deburring, chamfering the far side of a through hole, T-slots
Needs clearance behind the workpiece
Five profiles cover most of our catalogue: SA, SB, SC, SG and SL. That's what die, mould, weld and fabrication work actually asks for. All 13 are available to order;
Cylindrical, Tree, Ball or Cone: Choosing by Task
Shape selection should start from the surface, not from the catalogue. Work backwards from what you need to reach:
Your task
Start with
Why this one
Deburring a straight edge or weld seam
SA, SC
Flat side wall presents the most teeth to a straight edge
Enlarging or opening a hole
SB, SG
Both cut on the end, so they can feed axially
Blending a fillet into a flat face
SC, SD
Radius matches the fillet without undercutting the face
Hollowing a curved surface
SD, SE
Spherical and elliptical profiles follow curvature in any direction
Cleaning the bottom of a deep pocket
SF, SL
Tapered body reaches past the walls without rubbing them
Back chamfering a through hole
SN
Only profile designed to cut on the far side
Chamfering a hole edge
SJ, SK
Fixed included angle gives a repeatable chamfer
One burr for mixed general work
SH
Flame profile is the accepted general-purpose compromise
Shape and Cut Have to Be Chosen Together
The shape decides where the burr can reach; the cut decides how it behaves once it's there. Specify one without the other and you get a tool that fits the job but finishes badly.
Single cut has one flute direction. It removes material fast and clears large chips, which suits aluminium, brass, copper and soft steel. Those same long chips are why it clogs on gummy materials without a lubricant.
Double cut has a cross-hatch tooth pattern. It breaks chips into small fragments, cuts more smoothly and gives noticeably better control at the same feed. That makes it the default for stainless, hardened steel and any job where surface finish matters. Roughly three quarters of the burrs in our own catalogue are double cut, because that's what European and North American machine shops order for steel and stainless.
Non-ferrous (aluminium) cut is a coarse single flute with deep gullets, designed to stop aluminium welding itself to the teeth. On 6061 or casting alloys, a standard double cut will cost you more in cleaning time than the right tool costs to buy.
Diamond cut is a separate category entirely, for hardened steel above 55 HRC, ceramics and carbide itself.
Tooth geometry and flute count change how aggressively a given shape cuts, whichever cut you choose. That's covered separately in how carbide burr tooth geometry affects cutting performance.
Six Mistakes That Account for Most Wrong Orders
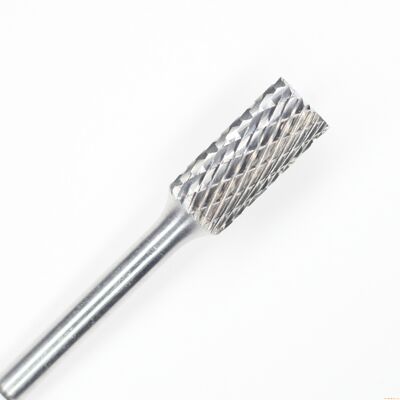
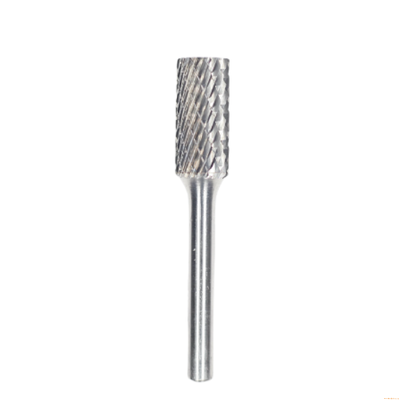
Ordering SA when the job needs SB. Both are cylinders, and the difference is invisible in a thumbnail photo. SA has a plain flat end and can't plunge. If any part of the operation feeds the tool into the work along its axis, you need SB. See cylindrical SB burrs.
Mixing 6 mm and 1/4" shanks. 1/4" is 6.35 mm. A 6 mm shank will slide into a 1/4" collet but only grips a narrow band and slips under load; a 1/4" shank won't go into a 6 mm collet at all. Both sizes are common in our range — 1/4" is roughly half the catalogue, 6 mm most of the rest — so check which collet your grinder actually has. The same trap applies to 3 mm versus 1/8" (3.175 mm).
Choosing head size for reach rather than for the grinder. A larger head needs more torque and runs at lower RPM. Put a 1/2" head on a low-power die grinder and you get chatter, not faster removal. Our speed and feed reference gives the ceiling by head diameter and material.
Picking a shape by appearance. A ball looks versatile, and on curved surfaces it is. On a flat edge the contact patch is a single point, which is why ball burrs wear out fastest in shops that deburr plate.
Ignoring the angle on cone burrs. SJ is 60°, SK is 90°. If a screw seat needs to seal, a chamfer at the wrong included angle will leak however clean the finish looks.
Buying a burr to fix a hardness problem. Carbide burrs cut hardened steel, stainless and cast iron comfortably, but not every grade suits every hardness. If the tool is glazing instead of cutting, you need a different grade or a diamond burr. Changing the shape won't fix it.
How to Specify a Burr Order
For an accurate quote we need five things: shape code and size (SA-5, for example), head diameter × length, shank diameter, cut type and quantity. If all you have is a drawing or a sample, send either. We'll identify the profile and confirm the equivalent code before production.
If you'd rather have a stocked assortment than individual sizes, carbide burr sets put the common shapes in one case. That's usually the cheaper way to work out which profiles your work actually needs.
Not sure which profile you need? Tell us the material, the feature you're deburring or blending, and the tool you're running it in. We'll recommend a shape, a cut and a starting RPM. If no standard profile will reach the feature, we can make a custom head to your drawing.
FAQ
What do the letters SA, SB and SC mean on a carbide burr?
They're shape codes from ISO 7755, used in North American and European catalogues alike. SA is a cylinder with no end cut, SB is the same cylinder with an end cut, and SC has a radius end. The letter defines the profile; the number defines the size within it.
What is the difference between SA and SB burrs?
Only the end. SA has a plain flat face with no cutting teeth, so it works on side walls but can't be plunged. SB has teeth across the end face, so you can feed it straight into the work to open holes or square corners.
How many standard carbide burr shapes are there?
Thirteen: SA, SB, SC, SD, SE, SF, SG, SH, SJ, SK, SL, SM and SN. Custom and modified profiles exist too, but those thirteen cover almost all standard deburring, blending and stock removal work.
Can I use a 6 mm shank burr in a 1/4" die grinder?
Only if the collet is genuinely 6 mm. 1/4" is 6.35 mm, so a 6 mm shank sits loose in a 1/4" collet and slips under load. A 1/4" shank won't fit a 6 mm collet at all. Check the marking on the collet instead of assuming.
Single cut or double cut for stainless steel?
Double cut. The cross-hatch pattern breaks chips small, cuts more smoothly and gives better control in work-hardening alloys. For aluminium, brass and soft steel, single cut is better when fast stock removal and chip clearance matter more than finish.
Which burr shape is best for general deburring?
There is no single "best" shape for every job, because the right burr depends on the edge or contour you are cleaning. However, a few shapes cover most general deburring tasks: SA-5, SC-5, SF-5, SG-5
カーバイドバーのRPMチャート(材質・ヘッド径別)
ほとんどのダイグラインダーは20,000~30,000rpm、一部の空圧式モデルは50,000rpmを謳っています。私たちが目にするカーバイドバーの故障(目詰まり、切れ刃の欠け、ろう付けされたヘッドの緩みなど)のほとんどは、一つの数字の読み間違いに起因しています。グラインダーに表示されているrpmはスピンドルの無負荷回転数であり、切削中のバーの作業回転数ではありません。
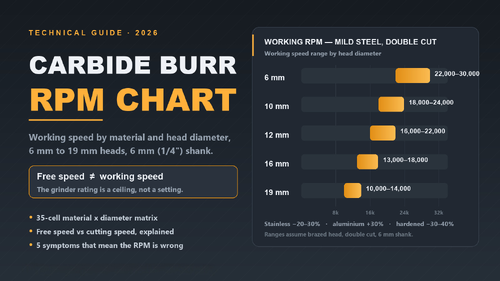
このチャートは、ヘッド径と材質別の作業回転数範囲を示しています。標準的なダブルカット、ろう付けヘッドのカーバイドバー(シャンク径6mm(1/4インチ))を対象としています。メーカー公表のチャートが一致しない場合(同じヘッドサイズで最大3倍の違いがあります)、私たちはより保守的な値を取り、その旨を明記します。
チャート:材質・ヘッド径別作業rpm
材質
6 mm
10 mm
12 mm
16 mm
19 mm
軟鋼
22,000~30,000
18,000~24,000
16,000~22,000
13,000~18,000
10,000~14,000
ステンレス鋼
16,000~21,000
13,000~17,000
12,000~16,000
10,000~13,000
7,000~10,000
鋳鉄
24,000~33,000
20,000~26,000
18,000~24,000
14,000~20,000
11,000~15,000
アルミニウム・軟質合金
28,000~39,000
23,000~31,000
21,000~28,000
17,000~23,000
13,000~18,000
銅・真鍮
27,000~37,000
22,000~30,000
20,000~27,000
16,000~22,000
12,000~17,000
硬化鋼 HRC 45+
14,000~19,000
11,000~15,000
10,000~14,000
8,000~11,000
6,000~9,000
プラスチック・GRP
15,000~21,000
12,000~17,000
11,000~15,000
9,000~12,000
7,000~10,000
無負荷回転数 vs 作業回転数
50,000rpmのスピンドル定格は、チャックに何も入っていない状態で測定されます。そのスピンドルに19mmのヘッドを取り付けると、切れ刃は約3,000m/minで移動します。これは、鋼材上のろう付けカーバイドエッジが維持できる表面速度の約10倍です。その速度で運転すると、ろう付け接合部は数分で過熱します。ヘッドは初日には破損しませんが、翌週、ワークピース内で破損します。したがって、チャートの最大ヘッドサイズが10,000~14,000rpmになっているのは、その速度ではエッジが約600~850m/minで回転し、ろう付けカーバイドが連続的に処理できる速度だからです。
数式で示されたセルを確認してください
切削速度からの作業回転数:N (rpm) = Vc (m/min) × 1000 ÷ (π × D (mm))
作業例(各セル内に入ります):
軟鋼中の12mmヘッド、目標Vc ≈ 650 m/min → N ≈ 17,200 rpm → セルは16,000~22,000と表示 ✓
ステンレス鋼中の12mmヘッド、Vc ≈ 470 → N ≈ 12,500 rpm → セルは12,000~16,000と表示 ✓
アルミニウム中の12mmヘッド、Vc ≈ 845 → N ≈ 22,400 rpm → セルは21,000~28,000と表示 ✓
硬化鋼中の12mmヘッド、Vc ≈ 420 → N ≈ 11,100 rpm → セルは10,000~14,000と表示 ✓
このチャートは、材質ごとの保守的なVc帯域幅を持つこの数式にすぎません。アルミニウムと銅は、リスクがエッジの熱ではなく溶着であるため高速で回転し、硬化鋼は、エッジの負荷のすべての点がろう付け接合に着地するため低速で回転します。
シングルカットかダブルカットかで読む行が変わります
ダブルカット(交差する2つのフルート)はチップを破砕します。鋼材、ステンレス鋼、鋳鉄に使用します。中間範囲から開始します。
シングルカット(開いた1つのフルート)はチップを排出します。アルミニウム、銅、プラスチックなどの粘着性チップ材に使用します。クリアランスが制限となるため、範囲の上限を取ることができます。
両方向への一つの警告:ステンレス鋼でシングルカットバーを使用しないでください。幅の広いフルートは、伸びやすいチップを破砕できず、エッジが表面を加工硬化させてしまいます。また、チャートの指示に関わらず、アルミニウムでダブルカットバーを使用すると、数秒以内に目詰まりします。
間違った速度で運転している5つの兆候
兆候
原因
修正
チップが青色/麦わら色になる
速すぎる – ろう付け許容値を超えるエッジ熱
20~30%下げる、圧力を確認する
アルミニウムでバーが「詰まる」/目詰まりする
粘着性チップに対して遅すぎる、または軟質合金でダブルカットを使用
アルミニウムの行まで速度を上げる、シングルカットに切り替える
チャタリング音、鳴き音
ヘッドとシャンクの比率に対して速すぎる、オーバーハングが長すぎる
範囲の下限まで下げる、オーバーハングを短くする
数分でエッジが鈍る
遅すぎる – 切削ではなく擦れている
バーを交換する前に10~20%速度を上げる
ろう付けラインが変色する/後でヘッドが緩む
持続的な無負荷回転数での運転
グラインダーの定格を上限として扱い、設定として使用しない
これらの数値の出所
正直な注意書き:公表されているバーのrpmチャートは一致しません。同じ1/2インチヘッドでも、ブランドによって8,000~24,000rpmの範囲で評価されています。当社の範囲は、ろう付けカーバイドの切削速度限界(約750~850m/min持続)から導き出され、公表されているメーカーのチャートと照合され、情報源が競合する場合には保守的に偏っています。これらは工学的な推定値であり、ベンチテストデータではありません。お使いの機械、治具、または材質が異なる場合は、当社のチャートを含め、上記の5つの兆候を信じてください。
よくある質問
カーバイドバーはどのダイグラインダーでも使用できますか?
シャンクを受け入れるダイグラインダーであれば、はい。ただし、速度を合わせる必要があります。25,000rpmの電動ダイグラインダーは、約12mmまでのヘッドには適しています。50,000rpmの空圧式モデルは、スロットルを絞るか、より小さなヘッドを取り付ける必要があります。
カーバイドバーを速すぎるとどうなりますか?
まずチップが変色し、次にエッジが鈍化して切削が止まり、次にろう付け接合部が弱くなります。故障は通常遅延します。「突然ヘッドが取れた」バーは、数日前に速すぎた速度で運転されていました。
なぜアルミニウムで適切な速度でもバーが詰まるのですか?
おそらくカットタイプの間違いです。ダブルカットフルートは軟らかいチップを閉じ込めます。シングルカット、またはアルミニウムカット(粗歯)パターンが修正策です。速度だけではアルミニウムのダブルカットバーを救うことはできません。
硬化鋼またはHRC 60ダイの速度は?
硬化鋼の行:19mmヘッドで6,000~9,000rpm、12mmヘッドで10,000~14,000rpm。バーがソリッド(ろう付けされていない)の場合は、範囲の上限で運転できます。標準的な1/2インチ鋼材オプションについては、当社の「1/2" SB-5ダブルカットバー」を参照してください。長いバーは速度を変えますか?フルートが長く、オーバーハングが大きいと、てこの原理が働きます。フルートがシャンク径の3倍を超える場合は、範囲の下限を取り、バーに作業を任せてください。
メーカーのRPMチャートがこれほど大きく異なるのはなぜですか?
どのメーカーもベンチデータを公開していないからです。当社のものを含む市場に出回っているすべてのチャートは、安全マージンを考慮した切削速度の計算です。最大3倍の違いがある不一致は、チャートが出発点であり、5つの兆候が実際のフィードバックループであることを示しています。
バーが摩耗したかどうかはどうすればわかりますか?
見た目だけではわかりません。鈍ったエッジはドレッシングストーンで研ぎ直すことができます。フルートのプロファイルが目に見えて丸くなった場合、または再速度調整後も除去率が低いままの場合は、バーを交換してください。
見積もりを取得する
使用している材質とヘッドサイズをお知らせください。当社はインチとメトリックの両方でSA、SB、SCシリーズのカーバイドバーを製造しており、お客様の用途に最適な速度とカットタイプを確認いたします。
TCT環形切断機ガイド: サイズ,シェンク,材料と産業用アプリケーション
現代の金属加工や重工業製造では,穴を掘る効率と精度が極めて重要です.従来のトイスドリルはしばしば遅い,エネルギーが多く消費されます.硬い合金と作業するときに,迅速に磨きやすい.TCT (タングステン・カービッド・ティップド) の環状切断機高性能の掘削に革命をもたらしました 速く浸透率を高め 熱耐性も向上し 道具寿命も延長しました
この包括的な概要は,技術設計,材料の適性,主要な産業用用途,およびTCTコアドリルの選択基準を調査します.
1TCT リングラー カッターとは?
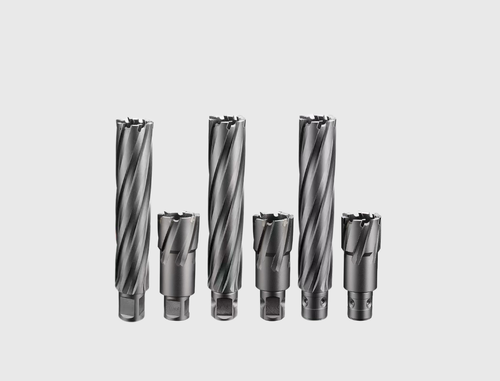
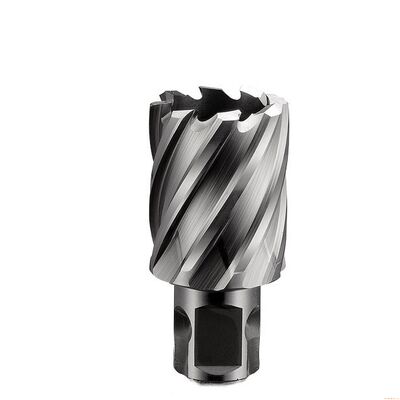
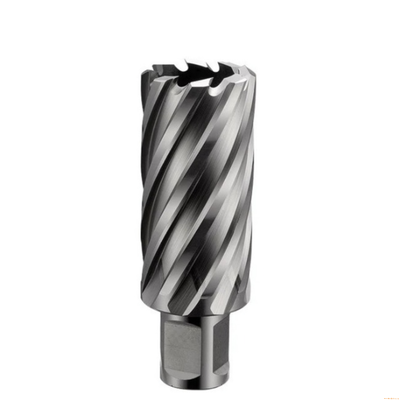
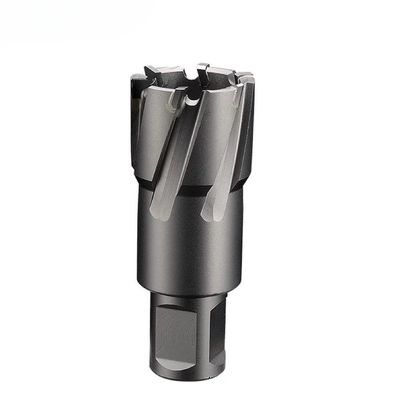
A についてTCTリングラーカット機(カービッド先端コアドリルビットとしても知られる) は,磁気ドリルプレス,射線ドリルマシン,CNCセンターで使用される空洞で特殊な切削ツールです.
円形切削機は 穴の外側だけを切ります この過程で 固体金属の中央のスライグが残ります切断摩擦を劇的に減らす機械の電力を消費し,掘削時間
環状切断 の 主要 な 利点:
エネルギー効率:固体掘削と比べると 材料の3分の"から4分の"しか除去できません
掘り抜ける穴:プレドリングやパイロットホールなしで,スムーズで精密で,バグのない仕上げを生産します.
迅速な浸透:複数の歯のジオメトリで チップの負荷を均等に分配し 供給速度を2倍または3倍にします
2技術仕様と道具工学
TCT環形切削機の構造設計を理解することで,厳しい切削環境に適したツールを選択することができます.
A.歯の幾何学と原材料
マイクログレーン・バージン・カービッド:プレミアム型TCT切断機は,合金鋼切断機体に溶接された100%純微粒型ワルフスタンカービッド挿入材を使用し,高硬度と耐磨性を提供します.
スターゲージ・マルチカット・ジオメトリ:カービッドの尖端は,切断角が内側,中側,外側によって変化し,チップをより小さな断片に割って,道具の詰まりを防止し,スピンドル負荷を軽減します.
高級ブレジング平底の銀溶接技術により,硬化物尖端と鋼体間の結合強度が高く,強烈な供給圧力下での尖端分離を排除する.
B. シェンク構成と機械互換性
世界各地の磁気掘削システムに適合するために,TCT切削機は標準的なシェンクドライブで製造されています.
3/4インチ (19.05mm) ウェルドン・シャンク:二重平面スポットは,固いクランプを提供します.ほとんどのグローバル磁気ドリルプレスに適合します.
ユニバーサル・シャンクフラットスポットと高速接続の溝を組み合わせて ユニバーサルなフィットメントを可能にします
18mm フェイン・クイック・イン・シェンク:特別にツールのないヨーロッパの急変アボート向けに設計されています.
ウェルドン・シャンク:重用型大直径のTCT切機 (60mm+) に使用する.
C.寸法と切断深さ (DOC)
切断直径:コンパクトから12mm大型まで100 mm以上標準サイズで,カスタム製造能力は250mm以上.
切断深さ (DOC):標準の貯蔵深さには35 mm,50 mm,75 mm,100 mm追加的な深層オプションが150mmと200mm DOC.
3TCT vs HSS 環状切断機:技術的な比較
高速鋼 (HSS) とタングメンカービッド尖端切削機 (TCT) の選択は,材料の硬さ,作業条件,およびバッチ要件に依存します.
4材料の互換性と作業部品の適性
TCT環状切断機は,HSSツールが急激に鈍くなる硬い,磨削性または熱を生成する材料を掘削する際に優れています:
高強度構造鋼:重いI梁,チャネル鋼,Q345/Q460とS355構造プレート
ステンレス鋼:オーステニチス (304, 316) とデュプレックスステンレス鋼,硬化作業の課題を克服する.
硬化・耐磨合金:耐磨鋼板,装甲板,冷やした/冷やした工具鋼
鋳鉄と磨き金属:柔らかい鉄,灰色の鋳鉄,高シリコンアルミニウム合金
鉄道・重鋼業熱処理された鉄道線,クレーンブーム,トラック・シャシー・フレーム
5作業メカニズムとチップ避難
核掘削の成功は,効率的なチップ脱出と熱管理に依存します.
中央操縦ピンの配置:パイロットピンは 穴を突きつけ 切断を調整し 内部の油弁を開き 冷却液が切断歯に直接流れるようにします
周辺切断:カービッド 歯 は 金属 に 環状 の 溝 を 切る.内側 と 外側 の 螺旋 フルート は 切断 領域 から 快速 に チップ を 引き離す.
自動スラグ発射穴が完成すると 内部にあるスプリングが パイロットピンを前に押し出し 固体の中央の金属スライドを即座に噴出します
6ターゲット産業とフィールドアプリケーション
TCTコアドリルは重工業部門において不可欠です.
構造鋼材と建物の建設:構造柱,鉄筋,ゴセットプレートにおけるボルトと接続穴を掘る.
橋の工学と高速道路のインフラ:フィールドメンテナンス,強化,鋼筋梁橋のスプライスプレート設置
造船,海事,オフショア:甲板のプレート変更,船体組み立て,腐食性のある高張力海洋環境での掘削
鉄道インフラストラクチャ信号装置,フィッシュプレート,機関車の修理のための鉄道線の線路の掘削.
重機械と設備:トラック・シャシの改造,クレーン・ブームの製造,鉱山/農業用磨き板の加工
7選択チェックリスト- そうだ購入者 ガイド と オーダーメイド 製造
マッチマシーン・アーバー磁気ドリルに 3/4インチウェルドン,ユニバーサル,またはクイックインの ナイフがあるか確認してください.
材料の硬さをチェックする:ステンレス鋼,合金鋼,またはHRC32以上の材料を加工するときはいつでもTCTを選択します.
適切な DOC を選択します:切断深さ (DOC) が,工品の厚さより少なくとも 5 mm 大きいことを確認する.
スタンダード・ストック vs カスタム・OEM生産:
標準サイズ:製造者は通常,直送のために通常の直径と深さ (35/50/75/100 mm DOC) の広範な在庫を維持する.
カスタムエンジニアリング:非標準直径 (最大250mm+),超深切断器 (150~200mm DOC) とカスタムジオメトリは,技術図面またはサンプルに基づいて要求に応じて製造することができます.
結論
TCT環状切削機は重量金属の掘削のための究極の選択です.これらのツールは,最適化された歯の幾何学と微粒子のウランカービッドの尖端を組み合わせて,熱安定性硬い金属や磨き金材の 耐久性
構造工事,橋建設,重装備修理などで働く場合でも,適切なTCT環形切削機を選択することで,高生産性と穴1口総コストが低下します.
1. 導入:HSS annular cutter(ホールドリル)とは?
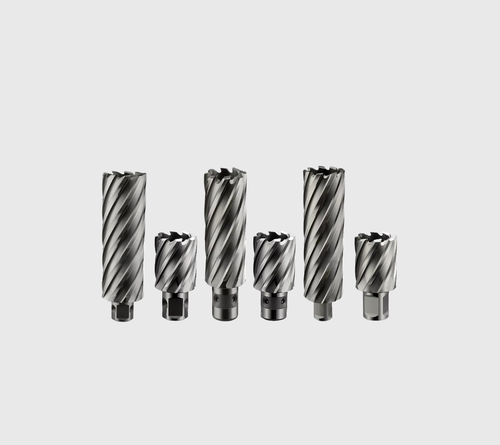
現代の鋼構造物の製作、金属加工、重建設において、効率と穴品質は最重要です。ハイス鋼(HSS)製穴あけカッター(コアドリル、マグドリルビット、鋼板カッターとも呼ばれる)は、精密な穴あけ加工に革命をもたらしました。
穴全体の材料をすべて除去する従来のツイストドリルとは異なり、HSS製穴あけカッターは外周のみを切削します。この外周切削プロセスにより、円筒形のコア(またはスラグ)が生成され、完了時に排出されます。これにより、必要な馬力、推力、時間が大幅に削減され、クリーンでバリのない穴が得られます。
2. 材質グレード:M2 HSS vs. M35 コバルト(5% Co)
適切な原材料の選択は、工具寿命、切削速度、および全体的な性能にとって重要です。CHENGDU BABOS TOOLSでは、業界標準の2つのハイス鋼配合を使用して、プレミアムHSS製穴あけカッターを製造しています。
M2ハイス鋼(標準グレード):
M2は、汎用鋼構造物穴あけ加工のベンチマーク材料です。靭性、耐摩耗性、コスト効率の優れたバランスを提供し、引張強度400 N/mm²までの標準炭素鋼、軟鋼、鉄板に最も人気のある選択肢となっています。
M35コバルトHSS(5%コバルト):
5%のコバルトを強化したM35グレードは、連続的な重負荷下で優れた赤熱硬度、熱安定性、耐摩耗性を提供します。特に、標準工具が早期に摩耗する原因となる高温の発生が起こる、硬質合金、硬質鋼構造物、ステンレス鋼(例:304、316)の穴あけ加工用に設計されています。
3. 主要技術仕様と互換性
シャンクタイプ
さまざまなマグネットドリル(マグドリル)やラジアルボール盤にユニバーサルに適合するように、HSS製穴あけカッターはいくつかの標準化されたシャンクデザインで利用可能です。
3/4インチ(19.05mm)ウェルドンシャンク:デュアルスクリュークランプ用の2つのフラットを備えています。世界で最も広く使用されているシャンクです(Hougen、Rotabroach、Nitto、BABOS機器に適合)。
ユニバーサルシャンク(19.05mm):ウェルドンフラットとクイックチェンジグルーブを組み合わせ、さまざまな工具ホルダーにマルチフィット互換性を提供します。
フェインクイックインシャンク:特殊なフェインマグネットドリル用のクイックロックシステム用に設計されています。
一般的な直径と切削深さ(DOC)
高回転穴サイズ:Ø14mm、Ø18mm、Ø22mm、Ø26mm(標準M12、M16、M20、M24クリアランスボルト締結用途に正確に一致)。
切削深さ範囲:標準シリーズは30mmおよび50mmDOC。ロングシリーズは75mmおよび100mmDOCで、厚板構造物に対応します。
4. 高度なジオメトリとエンジニアリング機能
高性能HSS製穴あけカッターを際立たせるのは、内部歯のジオメトリと精密な製造プロセスです。
薄肉マルチエッジジオメトリ:切削抵抗を低減し、チップ負荷をフルート全体に均等に分散させ、チャタリングのないスムーズで振動のない穴仕上げを実現します。
CNC精密研削:完全にCNC研削されたフルートは、タイトな同心度と寸法精度を保証し、穴の楕円形や工具の振れを排除します。
内部クーラントパイロットピン互換性:切削液を継続的に切削エッジに供給し、スラグ排出を助ける中央パイロットピンを受け入れるように設計されています。
5. トラブルシューティングとメンテナンスのヒント
HSSコアドリルの運用寿命を最大化するために、次のベストプラクティスに従ってください。
常にクーラント/潤滑剤を使用してください:継続的な内部冷却は、過熱を防ぎ、歯の鋭さを維持し、スムーズな切りくず排出を保証します。
一定の送り圧力を維持してください:送りハンドルの脈動を避けてください。安定した確実な圧力により、マルチエッジ歯のジオメトリが金属をきれいにせん断できます。
パイロットピンの機能をチェックしてください:各切削後にスラグ排出を容易にするために、内部エジェクターピンが自由に動くことを確認してください。
6. BABOSによるOEMおよびプライベートラベル製造
16年以上の専門知識を持つ専用の直接切削工具メーカーとして、CHENGDU BABOS CUTTING TECH CO., LTD.は、グローバルな工具ブランドおよび産業用販売業者向けの完全なプライベートラベルおよびOEM/ODM製造パートナーシップを提供しています。
カスタムレーザーエッチング:工具シャンクに直接、会社ロゴ、カスタム部品番号、サイズ仕様を高精度レーザーエッチングします。
カスタマイズされたパッケージングソリューション:個別の高耐久性プラスチックブロー成形チューブ、カスタムカラーボックスパッケージング、マルチピースカッターセット。
柔軟な注文数量:混合サイズのトライアルサポート付きカスタムブランドバッチ向けの低MOQ。
100%品質保証:各カッターは、ISO準拠の運用基準の下で、硬度、振れ公差、表面完全性について厳格な検査を受けます。
7. よくある質問(FAQ)
Q: HSS製穴あけカッターはステンレス鋼に使用できますか?
A: はい。ステンレス鋼用途には、高温と加工硬化に耐えるために、適切な切削油と組み合わせたM35コバルト(5% Co)HSSカッターを選択することを強くお勧めします。
Q: ウェルドンシャンクカッターとユニバーサルシャンクカッターの主な違いは何ですか?
A: ウェルドンシャンクはセットスクリューで保持される2つのフラットドライブを備えていますが、ユニバーサルシャンクはフラットとクイックチェンジロッキングリンググルーブの両方を含み、さまざまなマグドリルブランド間でより広範な互換性を提供します。
Q: 小径穴の場合、なぜTCT製穴あけカッターよりもHSS製穴あけカッターを選ぶのですか?
A: HSS製穴あけカッターは、より高い歯の靭性と弾性を備えているため、小径(Ø20mm未満)および薄肉鋼構造物で、手動またはポータブル送り条件下で歯が欠ける可能性が低くなります。
カスタムOEM価格表を今すぐリクエストしてください
公式サイト: industrial-cuttingtools.com
製造フォーカス:HSS & TCT穴あけカッター | タングステンカーバイドロータリーバー | ソリッドカーバイドエンドミル
タングステンカーバイドロータリーバーを選ぶ際、ほとんどのバイヤーはカーバイドグレード、硬度、シャンクサイズに注目しますが、最も重要な性能要因の一つである歯の形状を見落としがちです。
歯のデザイン(フルートまたはカッティングパターンとも呼ばれます)は、切削速度、切りくず除去効率、表面仕上げ、発熱、工具寿命を直接決定します。
工具販売業者、産業バイヤー、または工場購買マネージャーであれば、歯の形状を理解することで、各用途に最適なカーバイドバーを選択し、不必要な工具費用を回避することができます。
カーバイドロータリーバーにおける歯の形状とは?
歯の形状とは、カーバイドバーヘッド上の切削刃の形状、サイズ、配置を指します。これらの切削歯は、高速回転研削によって材料を除去し、歯の構造が以下を制御します。
- 材料がどれだけ積極的に除去されるか
- バーがどれだけスムーズに切削するか
- 切りくずがどのように排出されるか
- バーがどれだけ長持ちするか
適切に設計された歯のパターンは、切削効率を30~50%向上させ、工具摩耗を大幅に削減します。
カーバイドバーの一般的な歯の種類
歯の種類
外観
鋼、鋳鉄
特徴
シングルカット(SC)
一方向のスパイラル歯
SS、合金鋼
迅速な材料除去
ダブルカット(DC)
クロスカット歯
ステンレス鋼、焼き入れ鋼より滑らかな仕上げ、安定した切削
アルミカット(AL)
大きなシングルフルート
アルミニウム、真鍮、プラスチック
目詰まり防止
シングルカット対ダブルカット対アルミカット – 性能比較
性能要因
シングルカット
積極的な切削
高温下での安定性
クリーンな切削
★★★★
★★★
最適な用途
振動安定性
★★
★★★★
★★★
最適な用途
★
★★★★
★★★
振動安定性
★★
★★★★
★★★
最適な用途
鋼、鋳鉄
SS、合金鋼
アルミニウム、銅
*
金属加工工場や販売業者に販売する場合は、必ずカタログに3種類の歯をすべて含めてください。これらは市場のニーズの90%をカバーします。歯の形状が切削性能に与える影響
1. 切りくず除去効率:大きなフルートデザインは切りくずをより速く除去し(アルミニウムに最適)、クロスカット歯は切りくずのサイズを小さくします(ステンレス鋼に最適)。
2. 切削速度:積極的なフルート形状は除去率を向上させますが、より高いRPMと安定した工具が必要です。
推奨される運転速度
バーヘッド径(rpm/分)
3mm(1/8インチ)
6mm(1/4インチ)
10mm(3/8インチ)
12mm(1/2インチ)
16mm(5/8インチ)
最大運転速度
90000
65000
45000
35000
25000
20000
使用可能範囲
60000-80000
30000-45000
10000-50000
7000-30000
6000-20000
推奨開始速度
80000
45000
25000
20000
15000
3. 発熱:不適切な歯の種類は過剰な発熱を引き起こし、工具の摩耗やワークピースの焼けにつながります。
使用可能範囲
60000-80000
22500-60000
15000-40000
11000-30000
9000-20000
推奨開始速度
80000
45000
30000
25000
20000
15000
使用可能範囲
60000-80000
30000-45000
30000-40000
22500-30000
18000-20000
推奨開始速度
80000
40000
30000
25000
20000
15000
使用可能範囲
60000-80000
30000-45000
19000-30000
15000-22500
12000-18000
推奨開始速度
80000
40000
25000
20000
15000
3. 発熱:不適切な歯の種類は過剰な発熱を引き起こし、工具の摩耗やワークピースの焼けにつながります。
4. 振動と安定性:ダブルカットバーは振動を低減し、制御を改善します。手持ち式ダイグラインダー作業に最適です。
5. 工具寿命:最適化された歯の形状は摩擦と負荷を低減し、バーの寿命を25~40%延長します。
さまざまな材料に最適な歯の形状を選択する
材料
推奨される歯の種類
推奨理由
炭素鋼
シングルカット
積極的な切削
ステンレス鋼
ダブルカット
高温下での安定性
焼き入れ鋼
ダブルカット
高温下での安定性
アルミニウム
アルミカット
クリーンな切削
チタン
ダブルカット
高温下での安定性
真鍮/銅
アルミカット
クリーンな切削
FAQ – バイヤーも尋ねます
Q1: 最も長持ちするカーバイドバーの歯の種類は何ですか?
ダブルカットバーは、一般的に速度と工具寿命の最適なバランスを提供します。
Q2: 特殊な歯の形状をリクエストできますか?
はい、大量注文の場合は歯のデザインのOEMカスタマイズが可能です。
Q3: ステンレス鋼に最適な歯の種類は何ですか?
ダブルカットバー – 加工硬化を軽減し、よりスムーズな制御を実現します。
結論
歯の形状は、切削速度、切りくず除去、表面仕上げ、熱、工具寿命を直接制御します。適切な歯のデザインを選択することは、より高い性能とより低い工具コストを意味します。
当社は、グローバルな工具販売業者および産業ユーザー向けにタングステンカーバイドロータリーバーを製造しています。
当社には以下の主な利点があります。- 超微粒子カーバイドWC
- CNC 5軸精密研削
- 高強度銀ろう付け
- 標準およびカスタマイズされた歯の形状
- バルク工場価格+迅速な配送
造船場は,カービッドの回転ブースにとって最も要求の高い運用環境の一つである.造船や船舶建設のための道具を供給する際には,準備済みの基準はほとんど十分ではない.工場の実際の要求に応えるには,歯の形状から,最適化された原材料の種類や粒子の大きさまで,精密な工学が必要です..
造船所の運用実態を理解する
造船所 の 表面 準備 は,継続 的 に 重量 の 粗末 な 磨き に よっ て 特徴 と し て い ます.操作 者 たち は,しばしば 厚い 鋼板,重量 の 溶接 縫合,溶接 噴霧,厚い 工場 尺,耐久的な重荷下では,高トルクの空気型マート磨機で固執性のある腐食.
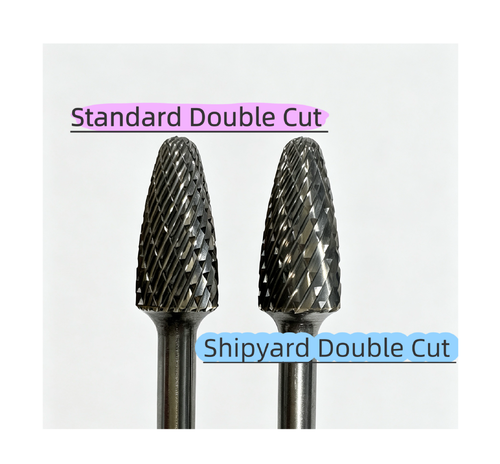
標準のダブルカット・ブールは,このような労働条件下で重用造船所のブールと比べるとこうです.
主要な違い
1歯の幾何学と構造設計 (コア差)
標準のダブルカット (24歯の標準)
デザインの特徴:細いフルートで 歯の密度が高く 歯の先端が細くなります
対象アプリケーション:材料の除去と表面の仕上げを均衡させるように設計された汎用加工. 模具製作,小作業部件,軽い脱磨,軽い溶接清掃に最適.
制限:標準 の フルート は,重量 の 溶接 珠 や 厚い スケール に 押さ れ た 時,簡単に 塞ぎ,熱 を 蓄積 し,先ず の 尖端 が 破裂 する こと に なり ます.それ は 継続 的 な 重荷 に 必要 な 耐久 性 が 欠け て いる だけ です.
造船所重用用ダブルカット (20歯の造船所):
デザインの特徴:歯のピッチが大きく 歯の数は約20個まで減少しますカスタム・レイク・アングルと強化歯根を備えて,衝撃耐性を強化する.
対象アプリケーション:特殊な設計で 巨大な溶接シームや 厚いスプレーや 厚いミールスケール
主要 な 利点:優れたチップクリアランスは,操作者の高圧下でも負荷と燃焼を防止します.強化された切片頭は,衝撃下での切片に抵抗します.最大金属除去率 (MRR) とはるかに長いツール寿命.
交換:表面のプロフィールが粗いので,細工ではなく原材料の除去に最適です.
2カービッド・グレード&メタルルギー
標準のダブルカット:日常加工に適した標準的な細粒子のウランカービッドを使用する.低級の市場代替品は,激しい熱の下で急速に分解する粗い粒子をしばしば使用する.
造船所特別:超細粒子のウランカービードで製成され,横断破裂強度 (TRS) と高温硬度 (赤硬度) が優れている.絶え間ない磨きが 極端な熱を生むからです造船場級のブールは,焼却せずに長時間エッジの鋭さを維持する. 選択された高級バージョンには,使用寿命の延長のために特殊な耐磨性コーティングもあります.
3主要なアプリケーション環境
標準のダブルカット:機械工房,道具製造,軽量鋳造業,不?? 鋼や小型の鋼部品の半加工.
造船所特別:造船所,オフショア製造,構造鋼材製造,長時間厚いプレート溶接や生地層の粗い磨きを必要とする重機械製造.
4. 操作者の処理と磨き効率
標準のダブルカット:切断抵抗が低く,振動が最小で,表面の仕上げが滑らかになります.しかし,ストック除去率は限られており,ツールは重いフィードで停止または詰まりることがあります.
造船所特別:攻撃的な噛み付けと金属の迅速な除去を迅速に厚い溶接をクリアします.操作者は粗い作業でより速いサイクル時間を経験します.作業の仕様に応じて,二次仕上げが必要かもしれないが.
勧告
オーダーする前に,あなたの作業効率と消費料のコストを直接影響します.私たちの技術チームとあなたの特定の職場条件とターゲット材料を共有して,我々はあなたのアプリケーションのための最適なバー構成を推奨することができます.